A cola de laminação PUR de alta aderência inicial pode impedir o deslocamento e o retorno do filme em linhas de laminação de móveis de alta velocidade?
Em uma linha de laminação de painéis de móveis de alta velocidade, uma película não precisa se deslaminar completamente para criar um problema de produção.
Às vezes, o problema começa muito antes.
A película de PET ou PVC parece estar corretamente posicionada logo após a laminação, mas à medida que o painel laminado passa pelo transporte, corte, empilhamento ou pelo próximo processo de usinagem, a película começa a retornar à sua posição original. Os cantos podem levantar ligeiramente. A película pode deslocar-se vários milímetros. Um pequeno erro de alinhamento torna-se um defeito visível após o corte.
Para uma fábrica de laminação de painéis que opera em regime contínuo, isso pode rapidamente se transformar em:
Rebote do filme → Deslocamento do filme → Erro de corte → Painel defeituoso → Retrabalho → Tempo de inatividade da linha
O problema subjacente pode não ser o filme em si.
Em muitos casos, a linha de produção precisa de um adesivo com resistência suficiente.força de ligação inicialPara manter o filme seguro durante o período crítico imediatamente após a laminação.
É aqui queCola de laminação PUR de alta aderência inicialTorna-se uma opção importante para a laminação de móveis em alta velocidade.
Para fabricantes que processam PET, PVC, acrílico e outros filmes decorativos, a questão de aquisição não é simplesmente se um adesivo PUR pode alcançar uma forte adesão final.
A questão mais prática é:
O adesivo consegue fornecer fixação inicial suficiente para manter o filme posicionado corretamente antes do início do próximo processo de produção em alta velocidade?
1. Problema do usuário: Por que o filme se desloca ou se move após a laminação?
As linhas de laminação de alta velocidade são projetadas para manter o material em movimento.
O painel laminado pode entrar rapidamente:
Sistemas de transporte
Equipamento de corte
Unidades de corte
Sistemas de empilhamento
Equipamentos de processamento de bordas
Linhas de embalagem
Isso cria uma janela estreita entrelaminação e processamento subsequente.
Se o adesivo não tiver uma força de adesão inicial suficiente, a película ainda poderá apresentar tendência a se movimentar enquanto o adesivo desenvolve sua força final.
Sintomas típicos
Os fabricantes de painéis para móveis podem notar:
Deslocamento do filme PET após a laminação
Filme de PVC em movimento durante o transporte
As bordas do filme estão se levantando.
O filme se recupera após pressionar
Desalinhamento durante o corte
Rugas na película perto das bordas do painel
Padrões decorativos irregulares
Aumento de defeitos de corte
Correção manual repetida
Paradas na linha de produção
O problema torna-se particularmente evidente em filmes que têm uma forte tendência a recuperar a sua forma original após serem prensados ou moldados.
Por que ocorre a recuperação do mercado cinematográfico?
Filmes decorativos podem conter tensões internas criadas durante a fabricação, manuseio, aquecimento, estiramento ou conformação.
Após a laminação do filme sobre um substrato, essas forças podem continuar a atuar na interface adesiva.
Se a resistência inicial do adesivo for insuficiente, a película pode recuperar parcialmente a sua forma original antes que a ligação desenvolva resistência suficiente.
O resultado é o que os operadores costumam descrever simplesmente como:
“O filme continua a dar a volta por cima.”
No entanto, o problema técnico é mais precisamente descrito como uma incompatibilidade entre:
Força de recuperação do filme + Velocidade da linha + Força adesiva inicial + Tempo de pressão/contato
Por isso, simplesmente aumentar a quantidade de cola PUR comum pode não resolver o problema.
| Sintoma | Possível causa | O que verificar |
|---|---|---|
| O filme PET desloca-se após o transporte. | Ligação inicial insuficiente | força de ligação inicial |
| O filme recupera nas bordas. | Memória do filme + retenção inicial fraca | Tensão do filme + adesivo |
| O filme se move durante a edição. | A ligação não estava suficientemente estável antes do corte. | Ligação inicial + velocidade da linha |
| Linha de cola irregular | Problema de viscosidade/revestimento | Temperatura + quantidade de revestimento |
| Boa fixação inicial, mas delaminação posterior. | Problema final de cura/ligação | Umidade + cura + substrato |
| Alto consumo de cola | Revestimento excessivo | Quantidade de aplicação + configuração do rolo |
2. Seleção de produto: Por que considerar a cola de laminação PUR de alta adesão inicial?
Os adesivos tradicionais de laminação PUR podem proporcionar uma forte adesão final após a cura, mas diferentes formulações podem se comportar de maneira muito diferente durante o estágio inicial da produção.
Para uma linha de laminação de alta velocidade,força de ligação inicialMerece ser avaliada separadamente da resistência final da ligação.
Vínculo inicial vs. vínculo final
Considere o processo de ligação como duas etapas.
Etapa 1 — Posicionamento Imediato
O adesivo precisa segurar a película com firmeza suficiente para resistir a:
Retomada do cinema
Vibração da esteira transportadora
Movimento mecânico
Forças de ajuste
Manuseio
Etapa 2 — Desenvolvimento de Títulos de Longo Prazo
O adesivo continua a desenvolver seu desempenho final de colagem e resistência a:
Aquecer
Umidade
Envelhecimento
Produtos químicos
Mudanças ambientais
Um bomAdesivo de laminação PUR para linhas de alta velocidadeportanto, precisa equilibrar ambas as etapas.
Uma alta força inicial sem um desempenho suficiente a longo prazo não basta.
Da mesma forma, uma excelente adesão final não é suficiente se o filme se deslocar antes do próximo processo de produção.
O que torna a cola de laminação PUR de alta aderência inicial da Tonren diferente?
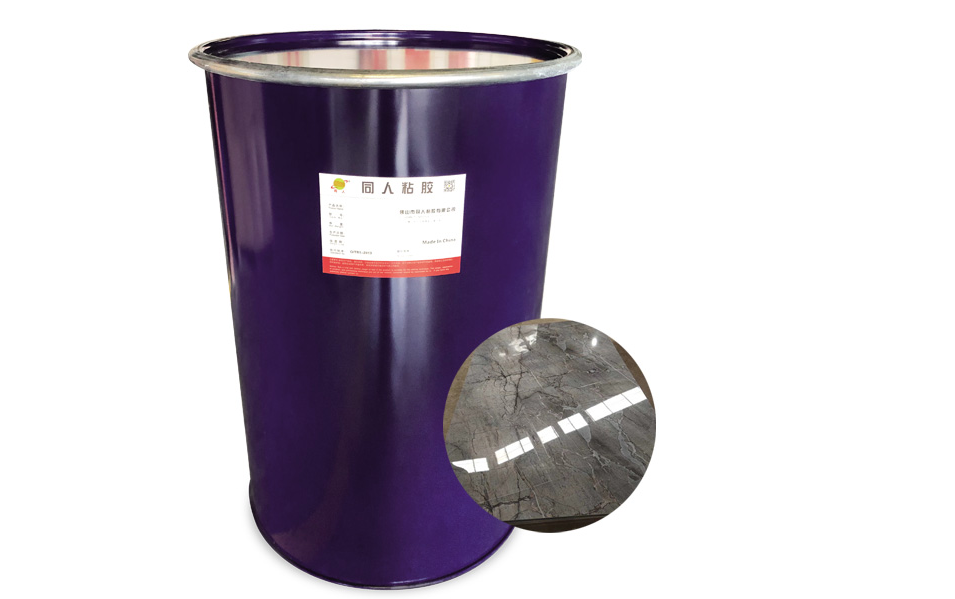
Foshan Tonren Adesivo Co., Ltdoferece umCola de laminação PUR de alta aderência inicialDesenvolvido para aplicações de laminação plana onde o desempenho de colagem inicial é particularmente importante.
As informações de produto publicadas pela Tonren identificam:
8131Como um tipo de PUR universal com excelentes propriedades de nivelamento, especialmente adequado para laminação de filmes de alto brilho.
8133Sendo um material do tipo PUR com melhor resistência de adesão inicial, é adequado para laminação de películas decorativas mais espessas.
Os materiais de aplicação listados incluem filme de PVC de alto brilho, acrílico, PET transparente e outros materiais de superfície.
Isso torna a família de produtos particularmente relevante quando um fabricante de painéis de mobiliário está buscando o equilíbrio:
Produção em alta velocidade + Posicionamento do filme + Qualidade da superfície + Adesão de longa duração
3. Parâmetros técnicos: O que os compradores de laminação de alta velocidade devem verificar?
Uma equipe de compras não deve escolher um adesivo de laminação PUR apenas porque o nome do produto contém a expressão "alta adesão inicial".
Os parâmetros técnicos precisam ser compatíveis com a linha de produção.
3.1 Resistência de ligação inicial
Este deve ser um dos primeiros itens de avaliação para uma linha de alta velocidade.
Pergunte ao fornecedor:
Com que rapidez o adesivo desenvolve resistência inicial?
Qual é o método de teste?
Quais substratos foram utilizados?
Que filme foi usado?
Quanto tempo depois da laminação a adesão foi avaliada?
Um teste de produção útil deve medir o movimento do filme durante o intervalo real entre a laminação e o processamento subsequente.
3.2 Viscosidade
A viscosidade influencia:
Transferência adesiva
Revestimento por rolo
Distribuição de cola
Uniformidade do revestimento
Estabilidade da máquina
Temperatura operacional necessária
As informações publicadas pela Tonren listam as seguintes especificações:
| Produto | Tipo | Viscosidade | Temperatura operacional recomendada | Recurso principal |
|---|---|---|---|---|
| 8131 | EMBORA | 6.000 ± 1.000 mPa·s a 130°C | 110–140°C | Tipo universal, excelente nivelamento. |
| 8133 | EMBORA | 12.000 ± 2.000 mPa·s a 130°C | 120–150°C | Maior resistência de ligação inicial |
Estas são especificações de referência publicadas pelo fabricante; os compradores devem confirmar o TDS atual e as configurações recomendadas antes do uso na produção.
3.3 Temperatura de aplicação
A temperatura afeta a viscosidade do adesivo e o comportamento do revestimento.
Se a temperatura de operação for muito baixa:
O adesivo pode não fluir corretamente.
A umidade pode se tornar inconsistente.
O revestimento pode ficar irregular.
Se a temperatura estiver muito alta ou o adesivo sofrer exposição térmica excessiva:
A viscosidade pode mudar.
A estabilidade do processamento pode ser afetada.
O tempo de permanência do adesivo torna-se mais importante.
Portanto, a janela operacional correta deve ser estabelecida de acordo com:
Adesivo + Máquina + Substrato + Filme + Velocidade de Produção
Tonren lista atualmente110–140 °C para 8131e120–150 °C para 8133.
3.4 Nivelamento e Qualidade da Superfície
A laminação de móveis em alta velocidade não se resume apenas à colagem.
A superfície final pode ser:
Alto brilho
Fosco
Decorativo
Transparente
Texturizado
A má aderência do adesivo pode contribuir para defeitos visíveis na superfície, especialmente em películas refletoras.
Por esse motivo, os compradores devem avaliar:
Adesão inicial + Nivelamento + Aparência da superfície
em vez de apenas um vínculo inicial.
Tonren descreve especificamente o 8131 como tendo excelentes propriedades de nivelamento e destaca sua adequação para laminação de filmes de alto brilho.
3,5 Quantidade de Revestimento
Mais cola não significa automaticamente uma melhor adesão inicial.
O excesso de adesivo pode aumentar:
Consumo de materiais
Custo de produção
defeitos superficiais
Requisitos de limpeza
Potencial exclusão forçada
A quantidade insuficiente de adesivo pode causar:
Molhabilidade fraca
Falha de ligação local
Levantamento de filme
Adesão irregular
O objetivo deve ser:
Quantidade mínima de revestimento eficaz + cobertura uniforme + adesão inicial suficiente
A quantidade ideal de revestimento deve ser confirmada por meio de um teste de produção real.
3.6 Tempo de abertura
O tempo de funcionamento deve ser compatível com o equipamento e o processo de produção.
Para linhas de produção de alta velocidade, um adesivo com uma janela de trabalho adequada permite ao fabricante manter a estabilidade do revestimento e da adesão, evitando atrasos desnecessários.
Mas "mais curto" não significa automaticamente melhor.
O perfil de tempo de funcionamento correto depende de:
Velocidade da linha
Tipo de filme
Temperatura do substrato
Temperatura do adesivo
Condições de pressão
Tempo de contato
Portanto, os compradores devem avaliar o tempo de abertura em conjunto com a força inicial, em vez de usar qualquer um dos parâmetros isoladamente.
4. Cenários de aplicação: Onde o PUR com alta ligação inicial é especialmente útil?
4.1 Laminação de Filme PET
As películas decorativas de PET podem ser utilizadas em painéis de móveis de alta qualidade, armários, portas e superfícies decorativas.
Devido às características mecânicas e aos requisitos de aparência do filme, o posicionamento estável é importante.
Um adequadocola para laminação de película de móveisDeve proporcionar fixação inicial suficiente, mantendo ao mesmo tempo adesão a longo prazo.
4.2 Laminação de Película Decorativa de PVC
O PVC continua sendo amplamente utilizado em móveis e painéis decorativos de interiores.
As aplicações podem incluir:
Portas de armário
Painéis de parede
tábuas de móveis
Painéis decorativos
Componentes internos
Para uma produção em alta velocidade, o adesivo deve manter uma ligação estável enquanto o painel se move rapidamente pelas etapas subsequentes dos processos.
4.3 Painéis de Mobiliário com Acabamento Brilhante
Superfícies com alto brilho tornam os defeitos de colagem particularmente fáceis de visualizar.
Um adesivo adequado precisa proporcionar:
Boa molhagem
Revestimento estável
Nivelamento suave
Ligação inicial confiável
adesão de longo prazo
O Tonren 8131 é especificamente descrito como tendo excelentes propriedades de nivelamento e sendo adequado para laminação de película de alto brilho.
4.4 Películas Decorativas Espessas
Películas mais espessas podem criar requisitos de adesão diferentes dos de películas decorativas finas.
Tonren identifica o composto 8133 como uma formulação de alta adesão inicial, adequada para laminação de películas decorativas espessas.
Para compradores que processam PET, PVC ou camadas decorativas similares mais espessas, esse tipo de formulação pode justificar um teste de produção direto.
4.5 Linhas de Laminação Contínua de Alta Velocidade
Quanto mais rápida for a operação da linha, menor será a tolerância para uma ligação inicial instável.
Se um painel for imediatamente transferido para corte ou acabamento após a laminação, o adesivo precisa manter a película suficientemente aderida durante essa transição.
É por isso que umAdesivo de laminação PUR para linhas de alta velocidadeA avaliação deve ser feita considerando a velocidade real da linha de produção, e não apenas por meio de testes de ligação em laboratório.
5. Decisão de Aquisição: Como uma Fábrica Deve Comparar Adesivos de Laminação PUR?
Um erro comum na compra de adesivos é compará-los apenas por:
Preço/kg
Para laminação de alta velocidade, um cálculo mais preciso é:
Custo total do adesivo = Consumo de adesivo + Desperdício de filme + Retrabalho + Tempo de inatividade + Limpeza + Perda de qualidade
Um preço ligeiramente mais alto para o adesivo ainda pode ser comercialmente atraente se ajudar a evitar defeitos recorrentes de deslocamento da película.
Lista de verificação de compras
Antes de aprovar um novo adesivo, pergunte:
1. Qual é a força de ligação inicial?
Solicite as condições reais do teste.
2. Quais filmes foram testados?
Filmes de PET, PVC, acrílico e outros podem ter diferentes requisitos de adesão.
3. Quais substratos foram testados?
Considere MDF, aglomerado, madeira compensada, placas de melamina e outros substratos usados em sua fábrica.
4. Qual é a temperatura de processamento recomendada?
Certifique-se de que seja compatível com a capacidade operacional da máquina.
5. Qual é a viscosidade na temperatura recomendada?
Isso afeta a compatibilidade dos equipamentos de revestimento.
6. Qual a quantidade de revestimento recomendada?
Compare o desempenho e o consumo em conjunto.
7. Com que rapidez o painel laminado pode entrar no próximo processo?
Isso é particularmente importante para a produção em alta velocidade.
8. Qual a resistência final esperada ao calor e à umidade?
A resistência inicial é apenas uma parte do sistema de ligação.
9. O fornecedor pode fornecer amostras?
Os testes práticos em máquinas devem ser realizados antes da aprovação em larga escala.
10. O fornecedor pode fornecer suporte técnico?
Se o problema de descolamento da película persistir, a causa principal pode estar relacionada ao adesivo, à tensão da película, à quantidade de revestimento, à pressão, à temperatura ou à velocidade da máquina.
6. Como diagnosticar o deslocamento da película antes de trocar o adesivo
Nem todos os problemas de deslocamento de película são causados por força adesiva insuficiente.
Um processo profissional de resolução de problemas deve verificar o sistema completo.
Página do filme
Verificar:
Espessura do filme
Rigidez do filme
Tratamento de superfície
Estresse interno
Condições de armazenamento do rolo
Lado do substrato
Verificar:
Limpeza da superfície
Planicidade
Pó
Umidade
energia de superfície
Lado adesivo
Verificar:
Tipo adesivo
vínculo inicial
Viscosidade
Temperatura
Quantidade de revestimento
Condições de armazenamento
Lado da máquina
Verificar:
Pressão do rolo
Velocidade da linha
Temperatura de aquecimento
Hora de pressionar
Transição de esteira transportadora
Tensão do filme
Lado do Processo
Verificar:
Revestimento → Laminação → Pressão → Fixação Inicial → Transporte → Corte
Essa cadeia de diagnóstico ajuda a identificar se o adesivo é realmente o gargalo.
7. Solução de fábrica: Por que trabalhar com a Foshan Tonren Adhesive Co., Ltd?
Para uma fábrica de painéis de móveis, a troca de adesivo pode afetar todo o processo de produção.
É por isso que o suporte técnico do fornecedor é importante.
Foshan Tonren Adesivo Co., LtdPossui mais de 26 anos de experiência em pesquisa e desenvolvimento de adesivos, fabricação e atendimento ao mercado.
A empresa fornece soluções adesivas funcionais para aplicações em madeira e mobiliário, incluindo:
Adesivo para fitas de borda
Enrolar cola
Cola para laminação
Cola para Laminação 3D
Cola para madeira maciça
Adesivo PUR
A linha de colas para laminação PUR de alta aderência inicial da Tonren foi projetada para aplicações de laminação plana onde uma forte adesão inicial e uma adesão final confiável são importantes.
As informações publicadas sobre o produto também afirmam que o adesivo oferece resistência à água, solventes e calor, podendo ser usado em filmes de PVC de alto brilho, acrílico, PET transparente e outros materiais de superfície.
Para os compradores, isso significa que a avaliação pode se concentrar na necessidade real de produção, em vez de selecionar um adesivo PUR genérico de um catálogo.
8. Abordagem de Tonren para uma Alta Ligação Inicial: Segure Primeiro, Cure Depois
O principal objetivo da produção não é simplesmente fazer com que o adesivo atinja sua resistência final o mais rápido possível.
O processo precisa funcionar em duas etapas.
Etapa 1: Posicionamento imediato
Após o filme entrar em contato com o substrato revestido com adesivo, o adesivo deve desenvolver uma ligação inicial suficiente para ajudar a resistir:
Retomada do cinema
Mudança de filme
Vibração da esteira transportadora
Manuseio
Movimento de corte
Etapa 2: Desenvolvimento de Títulos de Longo Prazo
O sistema PUR continua então a desenvolver o seu desempenho final de ligação.
O laminado finalizado precisa manter uma adesão confiável sob as condições esperadas:
Temperatura
Umidade
Exposição à água
Envelhecimento
Condições de serviço
Esse equilíbrio é particularmente importante para painéis de móveis que precisam passar por múltiplos processos logo após a laminação.
9. Como uma fábrica deve testar a cola de laminação PUR de alta adesão inicial?
Um teste de amostra simples pode ser projetado em torno do problema real de produção.
Teste 1 — Ensaio de Produção Padrão
Aplique o novo adesivo na máquina existente usando o procedimento normal:
Velocidade da linha
Temperatura
Quantidade de revestimento
Pressão
Filme
Substrato
Teste 2 — Estabilidade Posicional Imediata
Verifique a película laminada imediatamente após:
Transmitindo
Virando
Aparar
Corte
Registre se o filme se move em relação ao substrato.
Teste 3 — Observação de rebote
Observe se as bordas ou cantos da película tentam retornar à sua forma original após a pressão.
Teste 4 — Inspeção de Aparência
Verificar:
Suavidade da superfície
Rugas
Bolhas
visibilidade da linha de cola
Alinhamento do filme
Teste 5 — Avaliação Final do Vínculo
Após cura suficiente, avalie:
Comportamento de descascamento
Adesão
Resistência ao calor
Resistência à umidade
Outros requisitos específicos da aplicação
Isso proporciona um resultado de compra muito mais útil do que simplesmente testar se dois materiais podem ser unidos.
10. Alta adesão inicial não significa "mais cola".
Um equívoco comum é que uma maior adesão inicial pode ser obtida simplesmente aumentando o consumo de adesivo.
Essa não é uma estratégia de produção confiável.
Caso a quantidade de revestimento seja excessiva, a fábrica poderá enfrentar os seguintes problemas:
Custos de adesivo mais elevados
Revestimento irregular
Expulsão
Contaminação superficial
Intervalos de limpeza mais longos
O objetivo de um adesivo de laminação de alto desempenho é obter uma adesão suficiente com uma quantidade de aplicação controlada.
Portanto, o objetivo de otimização correto é:
Formulação do adesivo + Quantidade de revestimento + Temperatura + Pressão + Velocidade da linha
não simplesmente:
Mais cola = mais aderência
11. Perguntas frequentes: Cola de laminação PUR de alta adesão inicial
A cola de laminação PUR de alta aderência inicial consegue impedir o deslocamento do filme PET?
Pode ajudar a reduzir o deslocamento do filme quando a força adesiva inicial insuficiente é um fator contribuinte. No entanto, a tensão do filme, a condição do substrato, a quantidade de revestimento, a pressão, a velocidade da máquina e outras variáveis do processo também devem ser controladas.
Por que o filme PET ou PVC recupera sua forma elástica após a laminação?
As possíveis causas incluem tensão interna do filme, adesão inicial insuficiente, viscosidade inadequada do adesivo, revestimento insuficiente, pressão inadequada ou velocidade excessiva da linha. Recomenda-se um diagnóstico completo do processo antes de trocar o adesivo.
Uma ligação inicial forte é mais importante do que uma ligação final forte?
Para laminação de alta velocidade, ambos os fatores são importantes. A resistência inicial ajuda a estabilizar o filme durante o processamento inicial, enquanto a resistência final da ligação determina o desempenho a longo prazo após a cura.
Este adesivo pode ser usado em filme de PVC?
As informações de produto publicadas pela Tonren listam o filme de PVC de alto brilho entre seus materiais de aplicação. A compatibilidade real deve ser confirmada utilizando o filme de PVC específico, o substrato, a máquina e as condições de processo antes da compra em grande quantidade.
É adequado para laminação de filme PET?
A Tonren inclui o PET transparente entre os materiais de aplicação para sua cola de laminação PUR de alta adesão inicial. Ainda assim, é necessário testar o filme de PET específico, pois o tratamento da superfície e a construção do filme podem afetar a adesão.
Qual a diferença entre os modelos Tonren 8131 e 8133?
De acordo com as informações de produto publicadas pela Tonren, o modelo 8131 é um tipo universal com excelentes propriedades de nivelamento e é especialmente adequado para laminação de filmes de alto brilho, enquanto o modelo 8133 proporciona melhor resistência de adesão inicial e é adequado para laminação de filmes decorativos mais espessos. A viscosidade e as faixas de temperatura de operação indicadas para ambos os modelos também diferem.
Posso testar o adesivo antes de fazer um pedido em grande quantidade?
Sim.Foshan Tonren Adesivo Co., LtdAfirma que amostras gratuitas estão disponíveis para teste. Idealmente, os testes de amostra devem utilizar o filme, o substrato, a máquina e as condições de produção reais do comprador.
12. Caminho de Conversão: Do Problema de Deslocamento do Filme à Verificação da Amostra
Para uma fábrica de laminação de painéis, o processo de aquisição mais eficiente é:
Identifique o problema de deslocamento do filme
↓
Verificar condições do filme, substrato e máquina
↓
Selecione cola de laminação PUR de alta aderência inicial
↓
Analisar a Ficha Técnica/Ficha de Dados de Segurança/Recomendações de Aplicação
↓
Solicitar amostra
↓
Realizar teste na linha de laminação real
↓
Medir a estabilidade da posição inicial do filme
↓
Avalie a adesão final após a cura.
↓
Comparar retrabalho, desperdício e estabilidade da produção
↓
Aprovar fornecedor para produção em massa
Essa abordagem permite que os compradores tomem decisões com base em evidências de produção, em vez de alegações de marketing.
13. Conclusão: Para laminação de alta velocidade, a adesão inicial é um parâmetro de produção.
Uma linha de laminação de móveis de alta velocidade não pode se dar ao luxo de tratar o posicionamento da película como uma questão menor.
Quando o filme de PET ou PVC se desloca ou retorna à sua forma original antes da próxima etapa de processamento, o resultado pode ser:
Desalinhamento → Defeitos de corte → Retrabalho → Desperdício de material → Tempo de inatividade
Portanto, o adesivo precisa fazer mais do que simplesmente proporcionar uma forte colagem final.
É necessário fornecer o suficienteforça de ligação inicialno momento em que o filme está mais vulnerável ao movimento.
Esse é o valor fundamental deCola de laminação PUR de alta aderência inicial.
Para fabricantes de painéis de móveis que operam linhas de laminação plana de alta velocidade,Adesivo de laminação PUR para linhas de alta velocidadeA avaliação deve levar em consideração a velocidade real da linha, o tipo de filme, o substrato, a quantidade de revestimento, a temperatura de operação, as condições de prensagem e o tempo de processamento subsequente.
Foshan Tonren Adesivo Co., Ltd Oferece cola de laminação PUR de alta adesão inicial para aplicações que incluem filme de PVC de alto brilho, acrílico, PET transparente e outros materiais de superfície, com opções de produtos projetadas para diferentes requisitos de nivelamento e adesão inicial.
Se a sua linha de produção estiver apresentando problemasDeslocamento, recuperação, movimentação das bordas, defeitos de corte ou retrabalho repetido de filmes PET/PVC após a laminação., contatoFoshan Tonren Adesivo Co., Ltde solicite uma amostra dos seus materiais de produção reais.
Envie para a Tonren as informações sobre o tipo de filme, substrato, velocidade da máquina, adesivo atual, temperatura de operação e principal problema de colagem. Um teste de produção poderá então ser utilizado para determinar se uma cola de laminação PUR de alta adesão inicial é adequada para a sua linha de produção.